 InglésEN
 FrancésFR
 AlemánDE
 portuguésPT
 EspañolES
 rusoRU
 japonésJA
 coreanoKO
 árabeAR
 GriegoEL
 turcoTR
 italianoIT
 PolacoPL
 hindiHI
 中国CN
.webp)
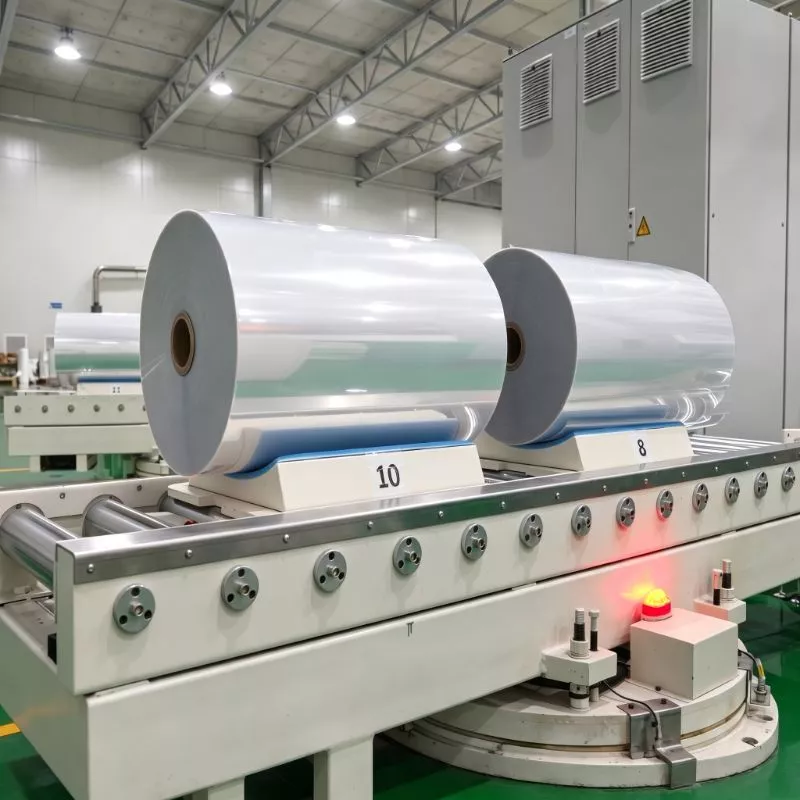
Película de PETG de alta vs. media contracción: Lea la curva TD/MD antes de seleccionar un rollo maestro.
Introducción
Una funda termorretráctil puede verse bien en la prueba de diseño y aun así fallar en la línea de envasado. Las causas comunes incluyen una cobertura incompleta alrededor de los hombros, gráficos distorsionados, arrugas cerca de la base y tensión excesiva en las transiciones de la botella. Estos problemas a menudo no se deben únicamente a la calidad de impresión, sino a una discrepancia entre el perfil de retracción de la película y la geometría del envase. Al comparar un rollo de película PETG de alta retracción con uno de retracción media, los compradores deben leer las curvas de retracción en dirección transversal (TD) y en dirección de máquina (MD) antes de aprobar un rollo maestro.
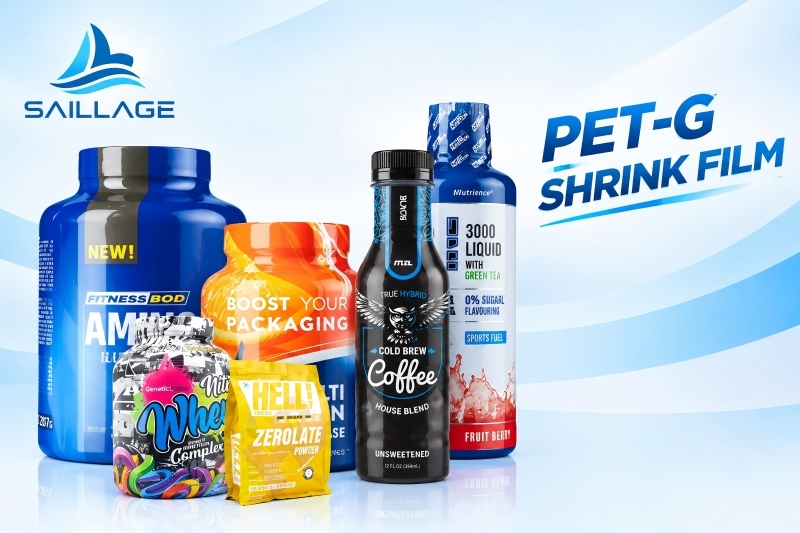
Películas de PETG termorretráctilesSe trata de películas de tereftalato de polietileno modificado con glicol, diseñadas para contraerse al calentarse. Su rendimiento depende de la temperatura a la que comienza la contracción, la cantidad de contracción libre en cada dirección, la velocidad de contracción dentro del rango de calentamiento y el margen de procesamiento disponible en el equipo del cliente. Una etiqueta de "alta contracción" no es suficiente para predecir el rendimiento de la línea, y una "contracción media" no implica automáticamente una menor calidad. La elección correcta es la película cuyo comportamiento de contracción medido se ajusta al envase, el diseño de la funda, la impresión, el sellado y las condiciones del túnel.
Conclusiones clave
Compare las curvas TD y MD en lugar de basarse en una única cifra de contracción máxima.
Confirmar la contracción a la temperatura real del túnel y al tiempo de permanencia.
Evaluar conjuntamente la geometría de la botella y la distorsión de la obra de arte.
y probar una muestra en la línea de producción prevista antes de comprometerse con el volumen de producción.
Aspectos técnicos clave: Lo que indica la curva de contracción TD/MD
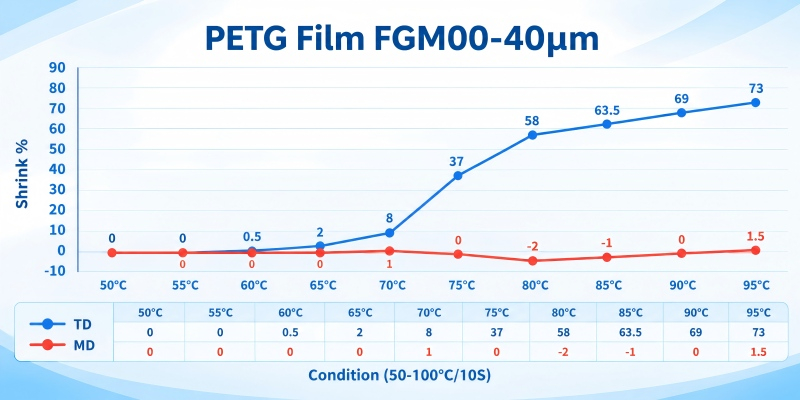
Una curva de contracción representa el porcentaje de contracción dimensional en función de la temperatura bajo condiciones de prueba definidas. TD significa dirección transversal (a lo largo de la banda); MD significa dirección de la máquina (a lo largo de la banda). En aplicaciones de fundas termorretráctiles, la contracción TD suele ser el factor principal que determina el ajuste circunferencial alrededor del envase, mientras que la contracción MD afecta la altura de la funda, el registro superior e inferior y la posición de los gráficos con respecto a las características de la botella. El resultado exacto depende de cómo se corta, orienta, cose y aplica la funda.
La contracción libre se calcula comúnmente como el porcentaje de reducción en una muestra marcada tras la exposición a una temperatura específica durante un tiempo determinado. Dado que los métodos de ensayo, las dimensiones de la muestra, el medio de calentamiento y el tiempo de exposición influyen en el resultado, no se deben comparar las cifras de diferentes proveedores a menos que las condiciones de ensayo sean equivalentes. Solicite el método de ensayo y la curva de temperatura completa, no solo un valor nominal como «hasta un 75 % de contracción». La curva debe identificar el rango de temperatura de ensayo y distinguir los resultados de TD de MD.
Tres características merecen especial atención. El inicio de la contracción es el rango de temperatura en el que comienza una contracción medible. Si la película comienza a contraerse demasiado pronto para la distribución del calor de la línea, puede tensarse antes de que la funda se haya asentado en su posición. La tasa de contracción describe la rapidez con la que aumenta la contracción a medida que sube la temperatura. Una curva pronunciada puede ayudar a que la funda se adapte rápidamente, pero puede dejar un margen de operación estrecho si la temperatura del túnel o el tiempo de residencia fluctúan. La contracción máxima o de meseta indica la contracción máxima alcanzada bajo las condiciones de prueba indicadas; no muestra si la película se contraerá uniformemente en un contenedor real.
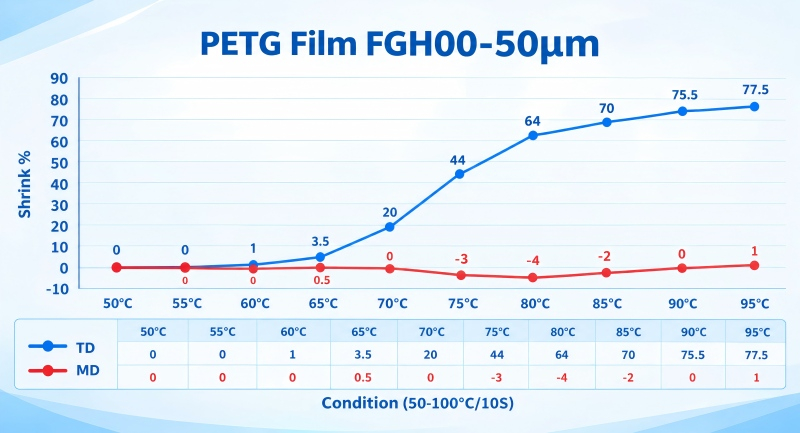
El PETG de alta contracción se suele considerar cuando una funda debe cubrir hombros pronunciados, cinturas, paneles empotrados u otros contornos complejos. La película de PETG de contracción media puede ser adecuada para envases con geometrías menos exigentes o diseños donde la contracción controlada y la estabilidad gráfica son prioritarias. La película de PETG de baja contracción puede ser relevante para formas más simples o aplicaciones que requieren un cambio dimensional limitado, pero su idoneidad debe verificarse en función de los requisitos de cobertura. Estas categorías son descripciones comerciales, no grados universales con valores idénticos para todos los fabricantes.
El comportamiento de retracción de la película también se ve influenciado por el grosor, el historial de orientación, el almacenamiento, las condiciones de impresión y curado, la calidad de la unión y el perfil térmico del túnel de retracción. Por lo tanto, una curva TD/MD es una herramienta de selección, no una garantía. Debe interpretarse junto con la configuración del proceso del convertidor y el perfil tridimensional del envase.
Aplicación y soluciones: Adapte el comportamiento de la película al envase.
1. Fundas de cuerpo completo en botellas de bebidas contorneadas
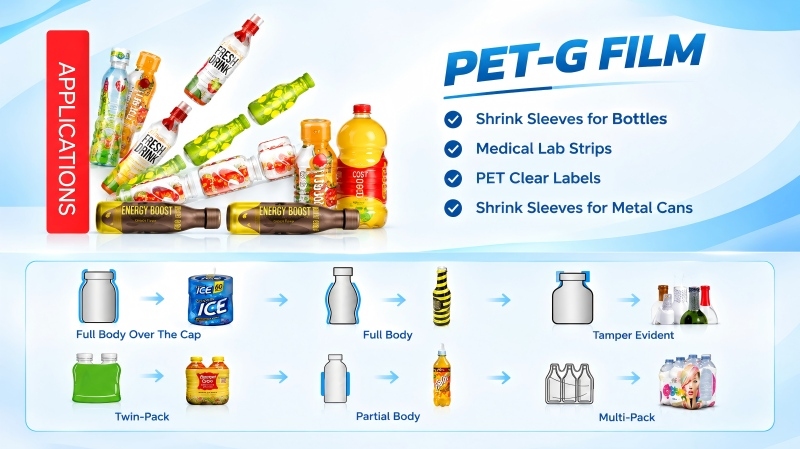
En el caso de las películas de PET-G para etiquetas termoencogibles de cuerpo completo, la cuestión fundamental es si la funda puede alcanzar las secciones más estrechas y más anchas de la botella sin crear pliegues, puentes sin encoger o distorsiones gráficas inaceptables.Película de PETG de alta contracción para etiquetas de botellas de bebidasCon frecuencia, conviene evaluar la contracción cuando el envase presenta hombros, cintura o agarre moldeado pronunciados. Compare la contracción TD a la temperatura efectiva del túnel con el mayor cambio circunferencial requerido por la botella. Inspeccione también la contracción MD, ya que una contracción excesiva en altura puede desplazar el diseño de su posición superior o inferior prevista.
Una prueba práctica debe incluir botellas con dimensiones nominales y, cuando corresponda, con dimensiones extremas del proveedor del envase. Haga funcionar la funda a la velocidad normal de la línea y, a continuación, realice pruebas en los extremos inferior y superior previstos del rango de operación. Registre las zonas del túnel, la velocidad de la cinta transportadora, la posición de la funda, la temperatura de la botella y los defectos visibles. Aumentar la temperatura del túnel para forzar una mala adaptación de la película puede solucionar un problema en una zona, pero empeorar la distorsión en otras.
2. Botellas de lados rectos y geometrías más simples
La película PETG de contracción media puede ser un punto de partida eficiente para envases de lados rectos, hombros moderados o diseños con un cambio de circunferencia relativamente pequeño de arriba a abajo. Una película con un perfil de contracción adecuado y más controlado puede reducir la necesidad de aplicar una presión excesiva al túnel de impresión. Esto puede ayudar a mantener el registro del diseño y reducir el riesgo de sobrecalentamiento localizado, aunque el resultado depende de la película y la línea de impresión específicas. No elija la contracción media simplemente porque un envase parezca sencillo: las bases empotradas, los elementos a prueba de manipulaciones y las transiciones bruscas aún pueden crear zonas de contracción difíciles.
3. Envases de cosméticos y productos de cuidado personal
Las películas termorretráctiles de PETG para envases de cosméticos y productos de cuidado personal a menudo deben adaptarse a hombros curvos, tapas decorativas, cuellos estrechos o botellas asimétricas, preservando al mismo tiempo el texto fino, los bloques de color y los gráficos de la marca. Puede ser necesaria una alta contracción para contornos complejos, pero una mayor contracción puede magnificar la distorsión en logotipos circulares, líneas finas y tipografía pequeña. Antes de la aprobación del diseño, el convertidor debe modelar la distorsión prevista y revisar una funda impresa sobre el envase real. La mejor película no es necesariamente la que tiene el mayor porcentaje de contracción, sino la que ofrece una cobertura y gráficos aceptables dentro de un rango de procesamiento estable.
4. Compra de rollos maestros y control de almacén
Un rollo maestro es un insumo de producción, por lo que los equipos de compras deben verificar más que el ancho, el grosor y el precio. Solicite una ficha técnica actualizada, registros de calidad específicos del lote (cuando estén disponibles), curvas de contracción TD y MD, condiciones de procesamiento recomendadas e instrucciones de almacenamiento. Confirme si los valores de contracción indicados son típicos o especificaciones garantizadas y si las condiciones de prueba del proveedor coinciden con el método de evaluación del convertidor. Para pedidos repetidos, defina el rango aceptable para el comportamiento de la contracción y acuerde cómo se evaluarán las variaciones entre lotes.
La manipulación en el almacén es crucial, ya que el estado de los rollos puede afectar a los procesos de conversión posteriores. Proteja los rollos de la contaminación, los daños en los bordes, la presión excesiva y las condiciones de temperatura o humedad que no cumplan con las recomendaciones del proveedor. Permita que el material se aclimate al entorno de producción cuando el proveedor lo indique. Utilice el método FIFO (primero en entrar, primero en salir) siempre que sea posible y conserve la identificación de los rollos y la trazabilidad de los lotes para poder vincular los defectos a un lote específico. Las directrices de almacenamiento deben provenir de la documentación del proveedor, en lugar de una regla de temperatura genérica.
5. Compare un enfoque de selección convencional con la selección basada en curvas.
La tabla que aparece a continuación compara un enfoque de compra basado en especificaciones con un enfoque de cualificación basado en curvas. Los beneficios radican en los objetivos del proceso, no en mejoras numéricas garantizadas; los resultados deben confirmarse mediante pruebas en línea, ya que el diseño de la botella, la impresión, la configuración del túnel y la velocidad de la línea varían.
Selección tradicional frente a selección basada en curvas
| Dimensión de selección | Enfoque basado en especificaciones | Recomendación basada en curvas |
|---|---|---|
| Base de selección primaria | Seleccione por etiqueta retráctil “alta” o “media” y precio. | Revise las curvas TD y MD a las temperaturas relevantes y las condiciones de prueba indicadas. |
| Geometría de la botella | Utilice una categoría amplia como botella de bebida o de cosméticos. | Mapea la circunferencia máxima/mínima de la botella, los hombros, la cintura, la base y el cuello. |
| Configuración del túnel | Ajuste el calor hasta que se reduzcan los defectos visibles. | Califique la película a velocidad normal y dentro de los límites realistas de la ventana de operación. |
| Obras de arte y registro | Aprobar el diseño impreso antes de la validación completa de la línea. | Compruebe la distorsión gráfica y el movimiento MD en el contenedor real. |
| Comparación de proveedores | Comparar los valores máximos de reducción de encabezados | Comparar métodos de prueba equivalentes, inicio de la contracción, pendiente de la curva y comportamiento de la meseta. |
| Calidad y repetibilidad | Compruebe cada entrega principalmente en cuanto a dimensiones y apariencia. | Establecer rangos de aceptación de merma acordados, conservar los datos de los lotes e investigar los cambios de tendencia. |
Lista de verificación para la selección práctica
Utilice la siguiente lista de verificación antes de aprobar un rollo de película PETG de alta contracción, película PETG de contracción media o película PETG de baja contracción para su producción:
Defina la geometría del envase. Obtenga planos del contenedor o medidas fiables. Identifique las circunferencias máxima y mínima, el ángulo del hombro, la cintura, la transición de la base, el cuello y cualquier elemento empotrado.
Solicite la curva de contracción TD/MD completa. Pida datos a diferentes temperaturas, el método de prueba, el tiempo de exposición y que se aclare si los valores son típicos o corresponden a los límites de especificación.
Ajuste la demanda de retracción a la capacidad de la película. Calcule el cambio circunferencial requerido por el envase y evalúe el rendimiento de TD a la temperatura real del proceso. Verifique la retracción MD con respecto a la altura de la manga, la posición de la costura y el registro del diseño.
Analice el proceso completo de conversión. Incluya la impresión, el curado de la tinta, el corte longitudinal, el sellado, la aplicación de la funda y el calentamiento del túnel. El rendimiento de la película depende inseparablemente de estas etapas del proceso.
Realice una prueba controlada en línea. Registre la configuración de la zona del túnel, la velocidad de la línea, el tipo de botella, las dimensiones del manguito y los defectos observados. Modifique una variable a la vez, siempre que sea posible, para que la causa de la mejora o el fallo quede clara.
Establezca criterios de aceptación con el proveedor. Defina las dimensiones críticas, los rangos de contracción, los requisitos de apariencia, la identificación del rollo, la frecuencia de muestreo y el procedimiento para el manejo de lotes no conformes.
Apruebe la producción dentro de límites realistas. Una película que solo funciona con una configuración específica puede ser riesgosa para una línea de alto volumen. Verifique el rendimiento dentro del rango previsto de velocidad de línea, condiciones ambientales y variación de envases.
Preguntas frecuentes: Preguntas comunes de compradores y convertidores
¿La película PETG de alta contracción es siempre la mejor opción para etiquetas de cuerpo completo?
No. Una alta contracción es útil cuando la funda debe adaptarse a contornos pronunciados, pero un valor máximo más alto por sí solo no garantiza una cobertura uniforme. La forma de la curva, la contracción MD, la distorsión del diseño, el control del túnel y la geometría del envase son factores importantes. Califique la película en el envase previsto.
¿Puedo comparar directamente los porcentajes de merma de dos proveedores?
Solo cuando las condiciones y los métodos de prueba sean comparables. La temperatura, el tiempo de exposición, la preparación de la muestra y el medio de prueba pueden alterar el resultado. Solicite las curvas TD/MD completas y los detalles de la prueba en lugar de comparar un único valor de contracción máxima.
¿Qué debo revisar si la funda se arruga cerca de la base de la botella?
Compruebe si la película no se ajusta correctamente a la geometría base, si las dimensiones del manguito y la calidad de la costura son uniformes, y si la distribución del calor o el tiempo de residencia son desiguales. Analice el comportamiento en las direcciones transversal y longitudinal e inspeccione el defecto en más de una configuración del túnel antes de modificar varias variables simultáneamente.
¿Debería el departamento de compras priorizar el porcentaje de merma o el precio por kilogramo?
Ninguno de los dos factores debe considerarse de forma aislada. Compare el costo de los manguitos utilizables, la velocidad de la línea, el desperdicio inicial, la tasa de defectos y la consistencia entre lotes. Un rollo de menor precio puede resultar más caro si requiere un margen de procesamiento estrecho o genera más rechazos. Confirme la rentabilidad con una prueba controlada.
Conclusión y guía de acción B2B
La elección entre película PETG de alta contracción y película PETG de contracción media es una decisión de ingeniería de empaque, no un atajo de compra basado en etiquetas. La contracción TD ayuda a determinar la conformidad circunferencial, mientras que la contracción MD afecta la altura y el registro de la manga. El inicio de la contracción, la pendiente de la curva y el comportamiento de la meseta deben interpretarse junto con la geometría de la botella, los requisitos del diseño y las condiciones del túnel. Para una producción repetible, utilice datos de prueba comparables, pruebe la película en la línea prevista y acuerde criterios de aceptación medibles con el proveedor.
Antes de realizar un pedido de rollo maestro, comparta el dibujo del contenedor, las dimensiones objetivo de la funda, la velocidad de la línea, el perfil del túnel y los requisitos de la aplicación con suproveedor de películas de PETGo ingeniero de procesos. Solicite las curvas de contracción TDS y TD/MD actuales y, a continuación, organice una prueba con un rollo de muestra. Esto proporciona a los equipos de compras, conversión e I D una base técnica común para seleccionar una película que se ajuste al envase y al proceso de producción.
contacto
Teléfono: 86 17706217416
Dirección: Edificio L2A, No. 520, Lane 1588, Zhuguang Road, Hongqiao World Center, Distrito de Qingpu, Shanghai, China
Síganos: