 InglésEN
 FrancésFR
 AlemánDE
 portuguésPT
 EspañolES
 rusoRU
 japonésJA
 coreanoKO
 árabeAR
 GriegoEL
 turcoTR
 italianoIT
 PolacoPL
 hindiHI
 中国CN
.webp)
Película base de PETG termorretráctil para impresión: Lista de verificación para pruebas de superficie y adherencia de tinta
Introducción
Un defecto de impresión en una etiqueta termoencogible de PETG no siempre se debe a la tinta o a la configuración de la prensa. Una humectación deficiente, una superficie inconsistente, la contaminación y una adhesión débil de la tinta pueden provocar manchas, rozaduras, bloqueos o pérdida de tinta durante el corte, el sellado y la aplicación de la funda. Antes de aprobar la impresión de la película base para fundas termoencogibles de PETG para su producción, los convertidores deben verificar la superficie de la película y el sistema de tinta en condiciones de proceso representativas.
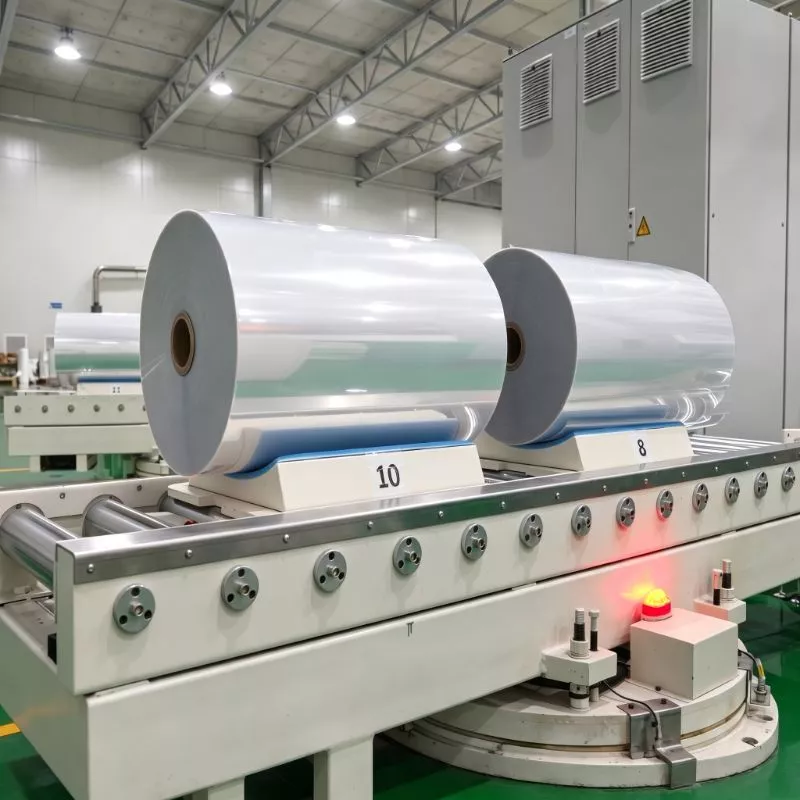
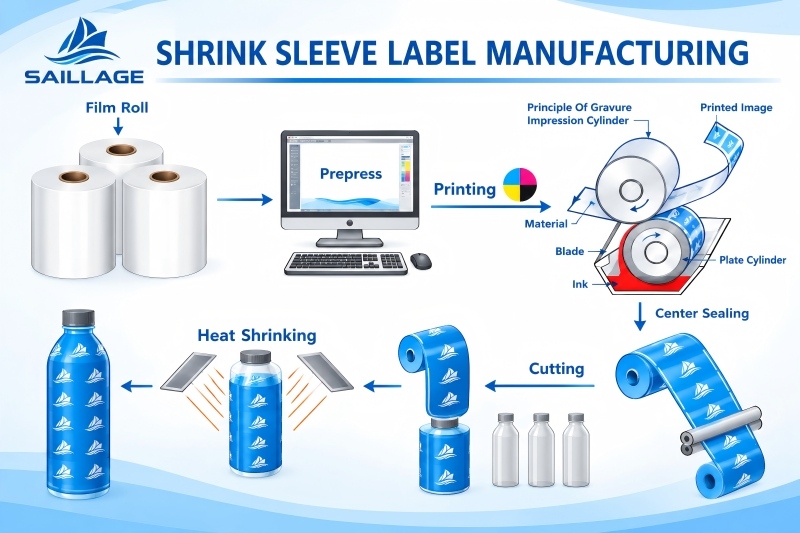
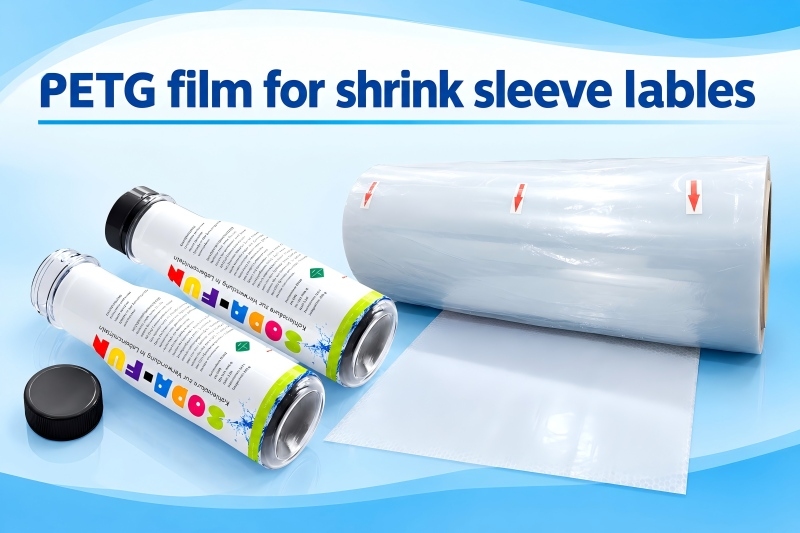
Película de envoltura retráctil de PETGSe contrae al calentarse, lo que permite que la funda impresa se adapte a la forma del envase. Esta respuesta térmica exige una cualificación de impresión precisa: la capa de tinta debe mantener una apariencia uniforme y una correcta adherencia durante la conversión y la retracción. La película termorretráctil de PETG transparente también permite detectar fácilmente la neblina, las rayas, los poros y la cobertura irregular de la tinta. Para una prueba exitosa se necesita algo más que una simple inspección visual inmediatamente después de la impresión.
Conclusiones clave
Inspeccione la película antes de imprimir.
confirmar el estado de la superficie utilizando un método acordado
verificar la compatibilidad de la tinta y el secado o curado
prueba de adhesión después de un período de acondicionamiento definido
y evaluar la funda impresa después del sellado y la simulación de contracción. Los límites de aceptación deben ser acordados entre el proveedor de la película, el proveedor de la tinta y el convertidor, en lugar de asumirse como universales.
Aspectos técnicos clave: Acondicionamiento de la superficie, humectación y adhesión de la tinta.
La energía superficial describe la facilidad con la que un líquido moja una superficie sólida. En la impresión de películas, se suele expresar en dinas por centímetro; mN/m es numéricamente equivalente a la tensión superficial. Si la superficie de la película no es suficientemente humectable para la tinta elegida, esta puede retraerse, formar gotas irregulares o producir una cobertura deficiente. La energía superficial por sí sola no garantiza la adhesión: la química de la superficie, el aglutinante de la tinta, el disolvente o el sistema acuoso, las condiciones de secado y el deterioro del tratamiento también influyen en el resultado final.
El tratamiento superficial, a menudo mediante descarga corona, utiliza una descarga eléctrica para modificar la química de la superficie y mejorar la humectación. El nivel de tratamiento puede disminuir durante el almacenamiento, y la contaminación por manipulación, aditivos deslizantes, aceites o polvo puede afectar el resultado. La prueba de dina es una herramienta útil para la evaluación inicial, pero no es una medida directa de la fuerza de adhesión. Siga el método, la ubicación de la prueba y las instrucciones de manipulación del proveedor, y evite tocar la superficie impresa con las manos desnudas.
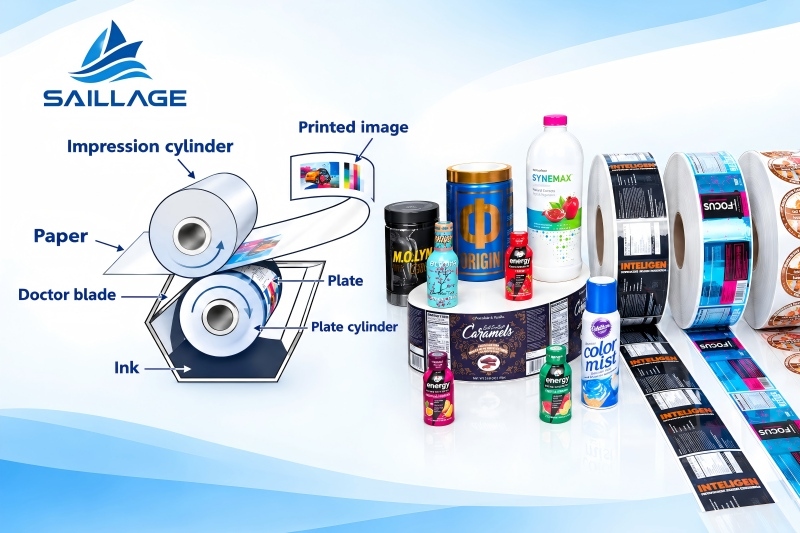
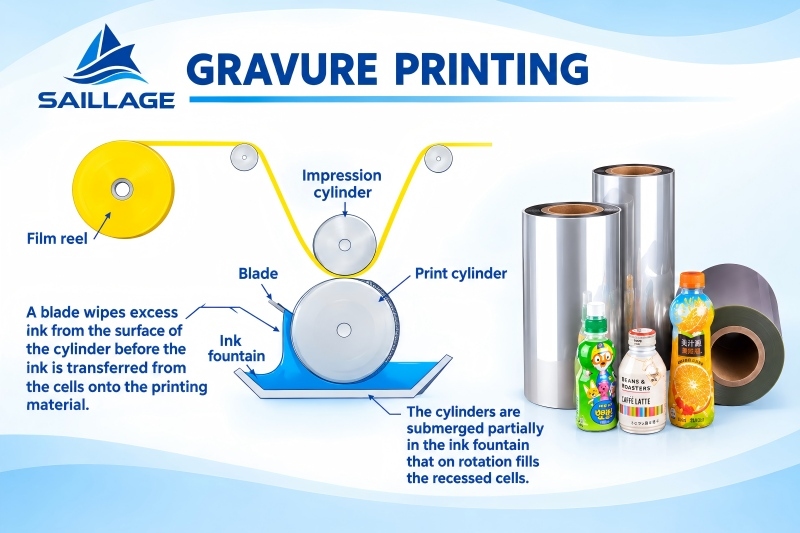
En la impresión por huecograbado, la tinta se transfiere desde las celdas del cilindro grabadas a la banda móvil. El estado de la superficie de la película de PETG para impresión por huecograbado afecta la transferencia y humectación de la tinta, mientras que la velocidad de la prensa, la viscosidad, la geometría de las celdas, la impresión, el equilibrio del disolvente y la capacidad de secado influyen en la formación de la impresión. Una película que funciona bien con un sistema de tinta o una configuración de prensa puede no comportarse de la misma manera con otra. La cualificación debe realizarse utilizando la tinta prevista, condiciones representativas del cilindro, velocidad de la prensa y perfil de secado.
El rendimiento de adhesión de la tinta en la película de etiquetas termoencogibles de PETG debe evaluarse después de la impresión y los pasos posteriores relevantes. La adhesión puede verse afectada por un secado incompleto, una química de tinta incompatible, disolvente residual, la secuencia de sobreimpresión, la contaminación y la tensión durante el retractilado. Si la tinta permanece blanda al rebobinar, puede producirse un bloqueo cuando las capas adyacentes entran en contacto. La adhesión marginal puede no ser evidente hasta el corte, el sellado, la manipulación de la botella o la exposición al túnel de retractilado.
Película termorretráctil PETG de alta contracciónPuede sufrir cambios dimensionales sustanciales durante la contracción. La distorsión de la obra de arte no es lo mismo que la falla de adhesión de la tinta, por lo que la prueba debe evaluarlas por separado. El comportamiento de contracción de la película, la flexibilidad de la tinta, el diseño de impresión y las condiciones del túnel deben considerarse en conjunto. Un resultado de impresión estable requiere una superficie adecuada, tinta compatible, un secado o curado apropiado y un proceso de conversión controlado.
Aplicación y soluciones: Un plan de prueba paso a paso
1. Inspección de la película entrante
Antes de montar el rollo, verifique el grado, el grosor, el ancho, la identificación del rollo, el número de lote y el estado del embalaje. Inspeccione la banda para detectar neblina, rayones, manchas, rayas, arrugas, daños en los bordes y contaminación. Confirme qué lado se utilizará para imprimir y si el proveedor especifica un lado tratado. Registre cualquier anomalía antes de que comience la prueba.
2. Compruebe el estado de la superficie antes de imprimir.
Mida la humectación de la superficie utilizando el procedimiento de prueba de dina acordado u otro método aprobado por el proveedor. Registre el método de prueba, la fecha, el número de rollo, el lado de la banda y la ubicación de la muestra. Verifique más de una ubicación a lo largo de la banda cuando la uniformidad sea importante. No utilice una sola lectura de dina como único criterio de aceptación; compárela con las recomendaciones del proveedor y confirme el rendimiento real de la impresión.
Utilice guantes limpios y evite tocar la superficie de impresión.
Compruebe el historial de almacenamiento de la película y el tiempo transcurrido desde su tratamiento, si esta información está disponible.
Si las lecturas de la superficie no son consistentes, conserve la muestra y consulte al proveedor antes de cambiar la configuración de la prensa.
3. Calificar la compatibilidad de la tinta y las condiciones de la prensa.
Utilice el sistema de tinta de producción previsto, incluyendo los aditivos especificados, el rango de viscosidad y el equilibrio de disolvente o agua. Registre el lote de tinta, la viscosidad, la velocidad de la prensa, los detalles del cilindro, los ajustes de impresión, las temperaturas de la zona de secado y la ventilación. Modifique una variable a la vez durante la resolución de problemas. El calor excesivo puede afectar el manejo de la banda o el comportamiento de retracción, mientras que un secado insuficiente puede provocar manchas, bloqueos o mala adhesión después del rebobinado.
4. Prueba de apariencia y adherencia de la impresión
Inspeccione las áreas sólidas, el texto fino, los degradados, la impresión inversa, las sobreimpresiones y las zonas de alta cobertura. Busque poros, manchas, retracción de tinta, rayas, variaciones de color y bordes poco definidos. Una vez que la tinta se haya secado o curado durante el tiempo acordado, realice la prueba de adhesión acordada, como una prueba de cinta adhesiva controlada cuando corresponda. Defina el tipo de cinta, la presión de aplicación, el tiempo de permanencia, el ángulo de remoción y el método de evaluación antes de comparar los resultados. Una prueba de cinta adhesiva es comparativa y no debe considerarse un estándar universal a menos que se haya acordado un método específico.
5. Simular la conversión y el uso final.
Evalúe la impresión después del corte, rebobinado y unión. Compruebe si hay rozaduras, bloqueos, transferencia de tinta, grietas o daños alrededor de la unión. A continuación, contraiga una funda impresa sobre el contenedor objetivo o una forma de prueba representativa utilizando el perfil de túnel previsto. Inspeccione los gráficos finos, los límites de color y las áreas de alta cobertura para detectar grietas, descamación, distorsión y pérdida de legibilidad. Distinga la distorsión normal de la obra de arte de la separación real de la película de tinta.
6. Documentar y aprobar el ensayo.
Utilice un informe escrito de la prueba para que el departamento de compras, I D, el proveedor de película y el proveedor de tinta puedan tomar decisiones con base en la misma información. Registre la identificación de la muestra, las condiciones de la prueba, las observaciones, las fotografías, las desviaciones y los criterios de aprobación/rechazo. Si la prueba falla, determine si la causa probable es el estado de la superficie, la compatibilidad de la tinta, el secado, la contaminación o la tensión en la etapa posterior del proceso antes de solicitar un cambio de material.
La comparación que se presenta a continuación se centra en la calidad de la decisión y el control del proceso. No afirma una mejora fija en la adhesión ni en la reducción de residuos, ya que los resultados dependen del tipo de película, el sistema de tinta, la prensa y el proceso de retracción.
Plan de control tradicional frente a plan de ensayo controlado
| Área de evaluación | Control básico/tradicional | Ensayo controlado recomendado |
|---|---|---|
| Superficie de la película | Fíjese en la apariencia o en una lectura de una dina | Inspeccione el rollo y el método de registro, el lado de impresión y las ubicaciones de muestreo. |
| Selección de tinta | Supongamos que la tinta existente se comportará de la misma manera. | Calificar el sistema de tinta previsto y registrar la viscosidad y las condiciones de la prensa. |
| El secado | Juez únicamente en la salida de prensa | Confirme el secado o curado y verifique el bloqueo después del rebobinado y acondicionamiento. |
| Adhesión | Utilice una prueba informal de extracción de cinta inmediatamente después de imprimir. | Defina con antelación el tiempo de acondicionamiento, el método de cinta, la clasificación y los criterios de aceptación. |
| Uso final | Aprueba la impresión antes de la simulación de contracción. | Inspeccionar después del corte, el sellado y la exposición representativa al túnel de contracción. |
| Solución de problemas | Cambiar varias configuraciones a la vez | Modifique una variable a la vez y registre la evidencia. |
Lista de verificación del ensayo
☑ Confirme el tipo de película, el lado de impresión, el número de lote, el grosor y el estado del rollo correctos.
☑ Registre el método de prueba de energía superficial acordado, los resultados y las ubicaciones de muestreo.
☑ Utilice el sistema de tinta de producción y registre la viscosidad, la velocidad de la prensa y los ajustes de secado.
☑ Inspeccione la calidad de impresión en húmedo y en seco en áreas sólidas, con detalles finos y de alta cobertura.
☑ Compruebe la adherencia tras el período de secado o curado especificado, utilizando un método acordado.
☑ Compruebe si hay bloqueo, rozaduras o transferencia de tinta después de rebobinar y manipular el papel.
☑ Inspeccione la manga después de la costura y la exposición representativa al túnel de retracción.
☑ Conserva las fotos y los resultados; acuerda los límites de aceptación antes de aprobar la producción.
Preguntas frecuentes: Preguntas de convertidores y compradores
¿Cómo puedo comprobar las propiedades de impresión de la película termorretráctil de PETG?
Comience con la inspección visual de entrada y la prueba de humectación de la superficie aprobada por el proveedor. Imprima con el sistema de tinta previsto en condiciones de impresión representativas, evalúe la apariencia y el secado, pruebe la adhesión después del acondicionamiento e inspeccione la funda después del sellado y la contracción.
¿Un nivel de dina más alto siempre significa una mejor adherencia de la tinta?
No. La lectura en dinas indica el comportamiento de humectación, no la fuerza de adhesión. La composición química de la tinta, la contaminación, la uniformidad del tratamiento, el secado y la tensión en la etapa posterior también afectan la adhesión. Confirme el rendimiento con una prueba de adhesión y una prueba de uso final.
¿Por qué la tinta supera la prueba inicial pero se despega después de encogerse?
La tinta puede presentar una adhesión deficiente, un curado inadecuado, poca flexibilidad o incompatibilidad con la tensión de contracción. Verifique la superficie de la película, el sistema de tinta y el perfil de secado, y luego repita una prueba de contracción controlada. Registre por separado la adhesión de la impresión y la distorsión de la obra de arte.
¿Puede un mismo tipo de película PETG funcionar con cualquier sistema de tinta para huecograbado?
No necesariamente. El rendimiento depende del estado de la superficie, el aglutinante de la tinta, el sistema de disolventes, la configuración de la prensa, la capacidad de secado y los requisitos de contracción. Es importante evaluar cada combinación antes de iniciar la producción a gran escala.
Conclusión y guía de acción B2B
La impresión fiable de la película base para fundas termorretráctiles de PETG depende de una superficie verificada, una tinta compatible, un secado controlado y una adhesión que resista la conversión y la aplicación de la funda termorretráctil. Una prueba de dinas es útil para la previsualización, pero no sustituye una prueba completa de impresión y termorretracción. Las condiciones documentadas ayudan a los equipos a distinguir los problemas relacionados con la película de los problemas de tinta, prensa o proceso.
Antes de aprobar un nuevo tipo de película o proveedor, solicite la ficha técnica actualizada, las condiciones recomendadas de la superficie de impresión y las instrucciones de manipulación. Comparta con el proveedor de la película su sistema de tinta, las condiciones de huecograbado, el perfil de contracción deseado y el envase final. Una prueba conjunta con criterios de aceptación acordados puede reducir la incertidumbre antes de realizar un pedido a escala de producción.
Noticias y eventos
Aprende más-
 Noticias
Presione soltar 24 de octubre de 2026
De Estambul al mundo: Sailage se prepara para las ferias internacionales de impresión de 2027.
Saillage comparte sus planes de exhibición para 2027 en Impressions Expo Long Beach, APPP EXPO Shanghai y FESPA Global Print Expo. -
 Blog
Presione soltar 24 de octubre de 2026
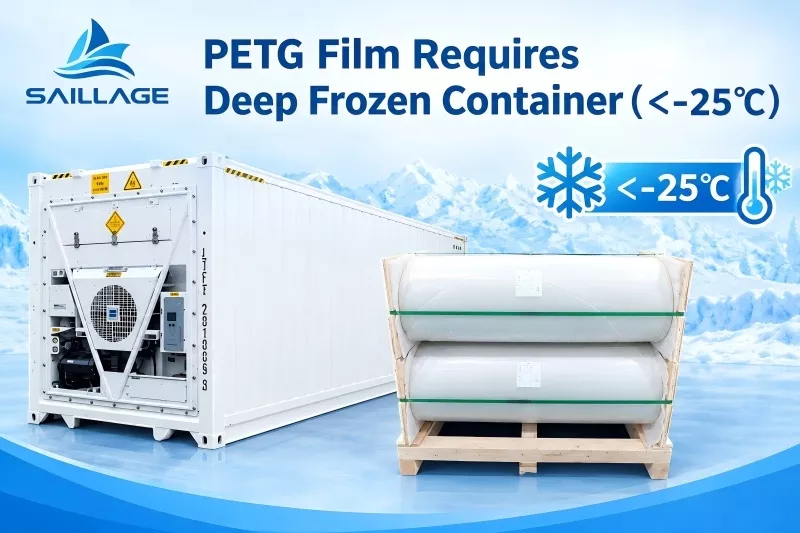
Cómo almacenar y enviar rollos maestros de película retráctil PETG: Prevenga la contracción prematura y los daños en el rollo.
Aprenda cómo almacenar, empaquetar y enviar rollos maestros de película retráctil de PETG para evitar el encogimiento prematuro, los daños en los bordes, los núcleos aplastados y los defectos relacionados con el transporte. -
 Blog
Presione soltar 24 de octubre de 2026
Películas DTF mate de una cara frente a doble cara: cómo seleccionar la película adecuada para un rendimiento de impresión estable.
Compare las películas DTF mate de una y dos caras en función de la estructura del recubrimiento, la estabilidad de la alimentación, el control de la estática, el rendimiento de impresión y la selección del proveedor.
contacto
Teléfono: 86 17706217416
Dirección: Edificio L2A, No. 520, Lane 1588, Zhuguang Road, Hongqiao World Center, Distrito de Qingpu, Shanghai, China
Síganos: